Hartser för smycken, art resin och UV
Visar 1–36 av 90 resultat
-

«ICREATION» epoxi för smycken – Snabbast möjliga härdningstid, enkelt blandningsförhållande 2:1.
Prisintervall: 599,00 kr till 1 109,00 kr 🛒 Den här produkten har flera varianter. De olika alternativen kan väljas på produktsidan -

RESI-BLAST
-

UV CREATION – Ny formula, ännu hårdare!
Prisintervall: 489,00 kr till 1 399,00 kr 🛒 Den här produkten har flera varianter. De olika alternativen kan väljas på produktsidan -

3D-silikonform – Hund för harts
-

EPOXYFOOD – Transparent harts för livsmedelskontakt – Livsmedelssäker
Prisintervall: 799,00 kr till 7 489,00 kr 🛒 Den här produkten har flera varianter. De olika alternativen kan väljas på produktsidan -

Silikonform – Pumpa
-

Silikonform ”Mosaik”
-

Silikonform Diamantbjörn
-

Silikonform för ljus – Halloween-katt
-

“Magic Drops Mega” för att skapa “cell”-effekter och dekorationer 15g
-

“Magic Drops Small” för att skapa ”cell”-effekt och dekorationer 15g
-

Silikonform – Pumpa
-

Silikonform – Pumpa
-

Trälampa med USB-anslutning
-

Hartsform för rund polygonal vas
-

Hjärtformad silikonform – 15 cm
-

Kit-startpaket med silikonpasta
1 329,00 kr 🛒 Den här produkten har flera varianter. De olika alternativen kan väljas på produktsidan -

Öppna geometriska ramar i guldfärgad metall – 10-pack
-

REKTANGULÄR DUK (30x30cm) – IDEALISK FÖR EPOXI-KONST OCH MÅLNING
-

30 ml UV-harts DIP Transparent – FÖR BLOMFORMER I METALLTRÅD OCH GLASYR
Prisintervall: 569,00 kr till 629,00 kr 🛒 Den här produkten har flera varianter. De olika alternativen kan väljas på produktsidan -

3D-silikonform – Drakägg
-

3D-silikonform – Drake
-

3D-silikonform – Hund för epoxi
-

3D-silikonform ”Räv”
-

ART PRO DELUXE Transparent epoxi-glasyr med hög viskositet: Detaljerade och perfekta mönster!
Prisintervall: 1 109,00 kr till 7 709,00 kr 🛒 Den här produkten har flera varianter. De olika alternativen kan väljas på produktsidan -

ART PRO Transparent epoxi för glasering: Den mest använda av konstnärer!
Prisintervall: 709,00 kr till 8 429,00 kr 🛒 Den här produkten har flera varianter. De olika alternativen kan väljas på produktsidan -

ART PRO TRANSPARENT EPOXI FÖR KONSTNÄRER 1,66 KG + KIT 3 METALLISKA PIGMENT + DUK PÅ KÖPET – PERFEKT FÖR RESIN-ART OCH KONST
1 239,00 kr 🛒 Den här produkten har flera varianter. De olika alternativen kan väljas på produktsidan -

ART PRO TRANSPARENT HARTS FÖR KONSTNÄRER 1,6 KG + SET MED NEONPIGMENT + MÅLARDUK PÅ KÖPET – PERFEKT FÖR RESIN-ART OCH KONST
1 239,00 kr 🛒 Den här produkten har flera varianter. De olika alternativen kan väljas på produktsidan -

FAIRY WINGS UV-HARTS FÖR RELIEFER OCH 3D-DEKORATIONER – 30 ML
-

Form för rund snö-berlock för juldekorationer
-

Form i harts för vas
-

GEMS – SILIKONFORM FÖR HANTVERK GEMS
-

Hängen i guldfärgad metall med utskuren design – 5-pack
-

Hjärtformad julgranskula “Love” – form för juldekorationer
-

Hjärtformade legeringshängen, silverfärgade
-

Högkvalitativ rund silikonform för skapande med epoxi – D. 20 cm
Välj rätt harts för dina smycken: epoxi och UV för skapelser som håller
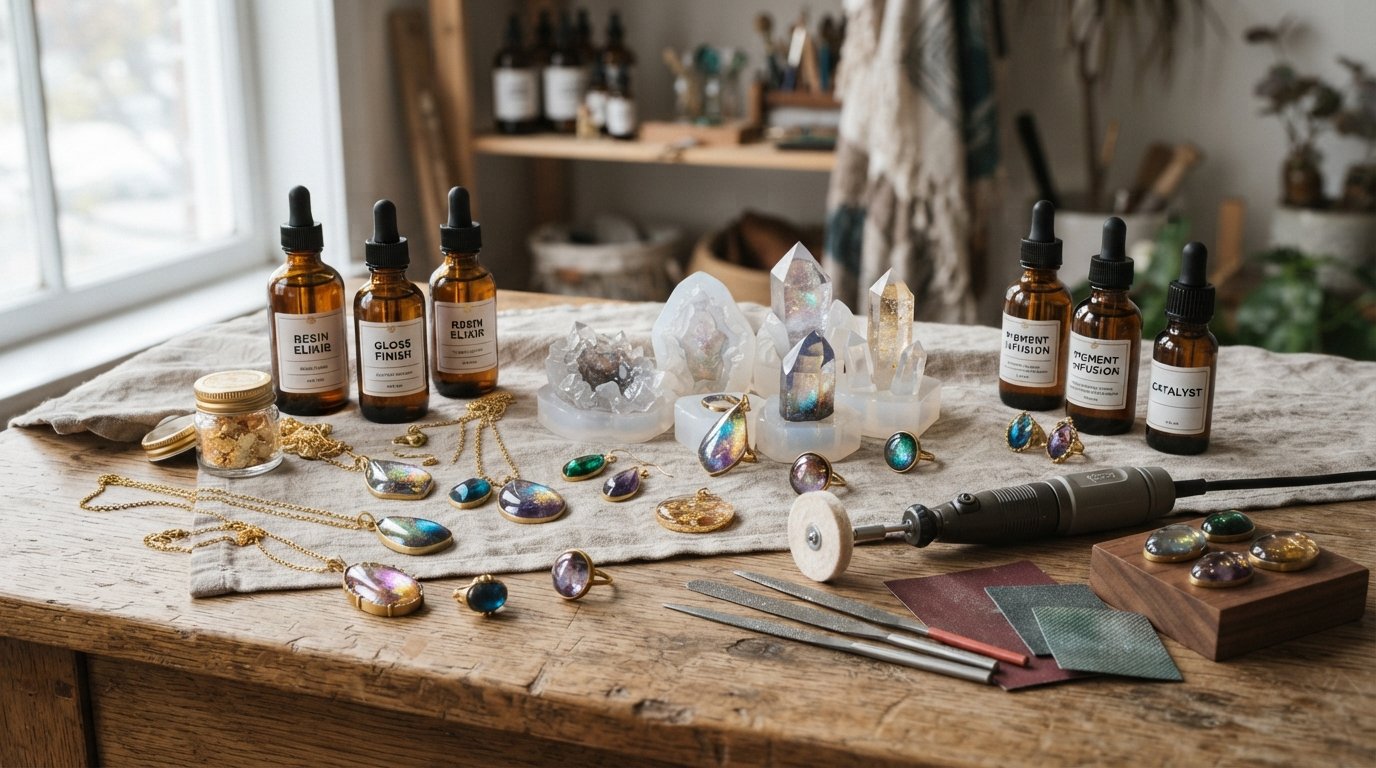
Att arbeta med hartser för smycken och dekorativa föremål kräver en djup förståelse för materialen. Två huvudtyper dominerar: tvåkomponents epoxi och enkomponents UV-harts. Båda erbjuder unika egenskaper som passar olika tillämpningar. För smycken är det väsentligt att hartsen erbjuder kristallklar transparens och långvarig hårdhet, utan att gulna över tid. Epoxihartser för smycken, ofta med låg viskositet, gör det möjligt att inkapsla fina element som torkade blommor eller pigment med en slät, bubblorfri yta – förutsatt noggrann förberedning. De kräver exakt blandning av två komponenter, vanligtvis i förhållandet 2:1 eller 1:1, med full härdning på 24–48 timmar vid 20–25 °C. Rätt val av smyckenform, ofta i silikon, är också avgörande för slutresultatet.
Epoxihartser för smycken är speciellt formulerade för högt UV-motstånd och stöttålighet – egenskaper som är nödvändiga för smycken som bärs dagligen. Långsam härdning gynnar naturlig luftbubbleevakuering, vilket är en stor fördel för små detaljer där varje liten otäcka märks. Efter härdning kan smycket poleras för maximal glans. En erfaren hantverkare väljer alltid en harts vars tekniska datablad garanterar minimal gulfärgning efter flera års användning – det är en avgörande faktor för smyckenas livslängd.
Epoxihartser för konst: gjuttekniker och visuella effekter
Konstharts ställer andra krav än smyckeshartser. Projekt som tavlor, brädsalongkärl eller större plastiska verk kräver specialformulerade epoxihartser som klarar djupare gjutningar. Dessa hartser har optimal viskositet och geltid för större ytor, vilket möjliggör flytande arbetande och skapandet av rörelse- och celleffekter med färgämnen och pigment. En typisk konstepoxi tillåter gjutningar på 1–2 cm djup utan överhettning eller spricker, medan specialformulerade hartser för 10 cm djupa gjutningar är utformade för stora inklusioner eller för att skapa hartsbäckar i bord.
Gjutteknik är nyckeln till ett lyckat resultat. För att minimera bubblor på större ytor appliceras låg-viskös harts i flera lager, eller tjockare harts hälla långsamt. En gasbrännare eller värmepistol, hållen på säkert avstånd, sprängde de återstående ytbubblorna några minuter efter gjutningen. Konsharts erbjuder ett flytande medium för kreativt uttryck – möjliggörande inkorporering av metallpudrar, glitter eller objekt för 3D-effekter. Stabil rumstemperatur (helst 22–25 °C) och fuktighet under 60% är kritiska för jämn polymerisation och en defektfri yta.
Maximera UV-hartser: snabbhet och målriktade tillämpningar
UV-hartser härdar nästan omedelbar under ultraviolett ljus – normalt en 36 watts UV-lampa eller bärbar UV-ficklampa. Att det är enkomponent eliminerar blandningens tidsödande steg och minskar materialsvinnet – en stor fördel för små reparationer, precisionsfiner eller tunt skiktarbete. Härdningen tar bara några sekunder till två minuter, beroende på lampstyrka och skiktets tjocklek. Den hastigheten gör dem perfekta för seriemässig smådelstillverkning eller för att lägga på överlagrade detaljer utan långa väntetider.
Även om UV-hartser är begränsade till tunna skikt (vanligtvis under 5 mm för fullständig härdning), erbjuder deras snarare-på-begäran-härdning oöverträffad flexibilitet. De används ofta för cabochons, kupoler över tryckta bilder eller för att försegla små inklusioner. Viskositeten varierar – vissa mycket flytande för detaljer, andra tjockare för yteffekter. En högkvalitativ UV-harts gulnar inte och ger högsta transparens, båda väsentliga för klara smycken. Arbeta alltid i tunna skikt och säkerställ jämn UV-exponering för fullständig polymerisation och en icke-klebig yta.
Rätt tillbehör och profi-finissering för dina hartsverk
Ett lyckat hartsprojekt beror inte bara på hartskvaliteten utan också på rätt hartsutrustning och finisheringstekniker. Noggranna mätverktyg – elektroniska vågar och graderade behållare – är grundläggande för korrekta blandningsförhållanden. Silikon-spatel och blandningspinnar säkerställer homogen blandning och minskar luftbubblor. Nitrilhandskar och skyddsglasögon är obligatoriska; ohärdat harts kan irritera huden.
Efter härdning är finisheringen avgörande för att få glansen att komma fram. Börja med grovare slipmedel (omkring 120–200) för att ta bort ojämnheter och skarpa kanter, sedan gå gradvis till finare kornstorlekar – upp till 3000 eller 5000. Ofta görs detta vått för att minimera damm och få en smidig yta. Slutsteget är polering och smyckefinissering med fininslipmedel och mikrofiber, som återställer full transparens och glans. En skyddande topplack kan lägga till extra skydd mot repor och UV.
Hur väljer man mellan epoxiharts och UV för smyckestillverkning?
Det beror på arbetshastighet och arbetsstyckets karaktär. Tvåkomponents epoxi erbjuder överordnad klarhet och hållbarhet för inklusioner eller större bitar som kräver långsam härdning. UV-harts, enkomponent, härdar på sekunder under lampen – perfekt för små detaljer, snabba reparationer eller lagrat arbete, men begränsad i tjocklek. Använd epoxi för större eller tjockare arbeten, UV för detaljer eller lagrat arbetande.
Vilka färgämnen ger bäst transparens i harts?
För att bevara hartens klarhet välj translucida vätskefärger eller mikroniserad pulverpigment gjord speciellt för harts. Alkoholutfärgning ger intressanta diffusionseffekter utan att grumla hartsen. Undvik akryliska färger eller generisk pulver – de kan bilda klumpar, dulma hartsen eller störa polymeriseringen. Använd sparsmakat: en liten dos räcker för en levande, klar färg.
Hur eliminerar man luftbubblor i epoxihartsarbete?
Bubblor är en vanlig utmaning. Minimera dem genom att blanda harts och härdare långsamt i minst tre minuter, skrapande väl längs väggarna. Låt blandningen vila några minuter så bubblorna stiger. Efter gjutning, använd en gasbrännare eller värmepistol på säkert avstånd för att sprängda ytbubblorna. Håll rumstemperaturen stabil (20–25 °C); kallare harts är tjockare och håller kvar fler bubblor.
Vilka gjutdjup är möjliga med konstharts?
Standard epoxiharts möjliggör 1–2 cm djupa gjutningar per lager, med 24–48 timmars härdningstid. Specialformulerad «djupgjutnings»-harts klarar 5 cm eller mer – ända upp till 10 cm – genom kontrollerad värmeutveckling som förhindrar överhettning och sprickor. UV-hartser är begränsade till tunna skikt, under 5 mm, då ljuset inte penetrerar tjockare material för fullständig polymerisation.